+86 021-60709499
+86 021-60709497
+86 021-60709497

sales@kleber-newmaterial.com

上海市松江区文翔东路58号友喜国际高科技园14号楼601室
KLEBER的“冷连接”路线图:从覆盖件粘接看新能源汽车胶粘剂的产业方向
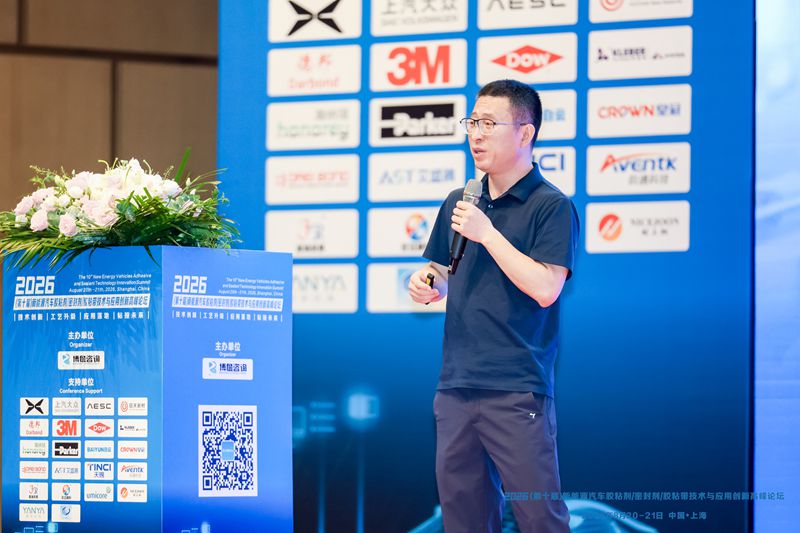
2026年8月,上海,第十届新能源汽车胶粘剂高峰论坛。KLEBER胶粘事业部总经理任树建发表了演讲,题目是《双组分室温固化低收缩结构胶在汽车覆盖件A级表面粘接中的应用》。

新能源汽车轻量化是不可逆的趋势。碳纤维覆盖件从超跑走向量产,铝合金覆盖件从高端走向普及。小米SU7 Ultra全车碳纤维使用面积超过5.5平方米,蔚来、小鹏、吉利、广汽、长城都在批量使用铝合金覆盖件。
KLEBER选了一个什么样的行业
新能源汽车CFRP覆盖件减重40%~70%,铝合金覆盖件减重30%~60%。碳纤维覆盖件板材越来越薄,从2.0mm走向1.2mm甚至更薄,铝合金板材从1.2mm走向0.8mm甚至更薄。传统粘接方案需要高温烘烤固化。碳纤维部件用聚氨酯结构胶,加热90秒再加常温3小时;铝合金部件用环氧改性丙烯酸,但电泳烘烤环节是必须的。薄板件在烘烤过程中,出现了问题:收缩暗纹、橘皮、鼓包、翘曲、面差超标。
强度从来不是结构胶的瓶颈,瓶颈在于高温固化对A级表面的破坏。对主机厂来说,这是一个两难:要轻量化,就得用薄板件;用薄板件,粘接就可能毁掉A级表面。
KLEBER看到的,正是这个机会。
KLEBER的技术方向:把“热”换成“冷”
KLEBER的技术路线很简单,把“热连接”变成“冷连接” ,即:室温固化。

核心产品是KLEBER KB-XBOND AA500系列双组分丙烯酸结构胶。这个产品能做什么?粘接金属、CFRP、PC-ABS、工程塑料,覆盖件、结构件都能用。但这只是基础能力,真正的差异点在三个地方:
,低收缩。 体积收缩率≤1.5%,断裂伸长率190%。在薄板碳纤维件上,这个数字直接决定了粘接面会不会出现暗纹和橘皮。低收缩配方从根本上抑制了外观缺陷的产生。
第二,室温固化。 25℃条件下开放时间15~18分钟,1小时达到装配强度。室温固化使主机厂摆脱了对烘烤工序的依赖,产线节拍可按需灵活配置。
第三,控厚精度。 玻璃微珠精确控制胶层厚度,保证粘接面的应力分布。
KLEBER的AA500系列的价值在于:让薄板覆盖件在实现轻量化的同时,维持A级表面的品质标准。这不是粘接强度的简单提升,而是材料设计层面的系统性突破。
除了AA500,KLEBER还有另一个产品线在推进——AA230系列双组分室温固化折边胶,用于车门、天窗、机盖、翼子板的折边粘接。同样走室温固化路线,混合比4:1,开放时间15分钟,1小时内达到手持强度。在焊装车间室温条件下反应,保证内外板在工艺装配过程中不发生串动,保持尺寸稳定性。

两条产品线,同一个技术方向:冷连接。
KLEBER不只做结构胶
KLEBER的业务涵盖三个板块:胶粘剂、导热界面材料、电磁屏蔽/吸收材料。
在新能源汽车上,这三个板块对应的是完全不同的场景需求。结构粘接解决的是连接问题,热界面材料解决的是散热问题,电磁屏蔽材料解决的是抗干扰的问题。三电系统、智能座舱、智能驾驶,每一个子系统都在同时提出这三种需求。
KLEBER的布局逻辑是提供一套材料解决方案。覆盖件粘接只是切入点,三电系统热管理、芯片级散热、电磁兼容方案,都是已经在推进的方向。
KLEBER的研发能力和制造能力
研发端,KLEBER拥有CNAS(中国合格评定国家认可委员会)认可实验室。化学分析、物理性能测试、可靠性验证、电磁兼容测试,四个模块覆盖了从配方开发到产品验证的全链条。
制造端,KLEBER在越南兴安省建了生产基地,面积3500平方米,一期配置47套生产检测设备,100名员工。这是一个已经稳定运行、具备规模化供货能力的制造体系。
研发端能验证,制造端能交付,应用端能支持。KLEBER内部说法叫“从实验室研发成果到客户现场应用的无缝对接”,这句话是这套体系运转起来的真实状态。
再回到任树建在论坛上讲的:高温固化是A级表面变形的根源,双组分室温固化从根本上解决了这个问题。这句话的背后,是KLEBER对整个汽车胶粘剂产业方向的判断,冷连接,正在成为趋势。 而KLEBER要做的,就是成为提供系统性解决方案的角色。


© 2025 上海科蓝柏新材料科技有限公司